



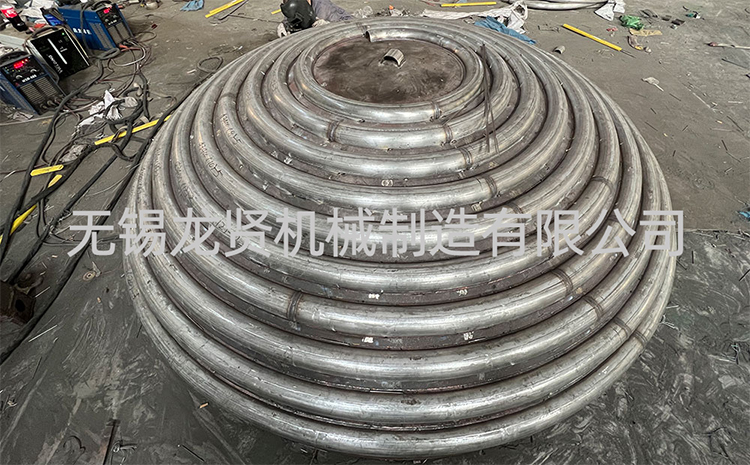
封頭盤管作為承壓設備的關鍵組件,其焊接質量直接決定了整體設備的運行安全性與使用壽命,焊接過程需要對全流程進行精準管控,從前期準備到后期檢測,每一個環節都需要嚴格把控操作規范。
一、焊前準備管控
焊接作業開始前,首先要做好原材料與坡口的處理工作。封頭與盤管母材需要提前確認材質與性能參數,確保符合設計標準,同時要徹底清理焊接坡口及兩側至少20mm范圍內的油污、鐵銹、氧化皮等雜質,避免雜質混入熔池形成氣孔、夾渣等缺陷。對于需要預熱的高淬透性鋼材,要按照工藝要求調整預熱溫度,控制整體預熱范圍覆蓋焊接區兩側不小于1.5倍壁厚,避免因冷卻速度過快產生冷裂紋。焊條、焊劑等焊接材料需要按照規范進行烘干處理,低氫型焊條烘干后要放入保溫桶隨用隨取,當日未使用的焊條需要重新烘干,避免吸潮產生氣孔。
二、焊接過程控制
焊接過程中要嚴格控制工藝參數,根據母材厚度與焊接位置選擇合適的焊接電流、電壓與焊接速度,避免電流過大造成咬邊、燒穿,或電流過小導致未焊透、夾渣。運條過程中要保持均勻的擺動速度與焊條角度,厚板材多層焊接時,每完成一層都要徹底清理層間熔渣,檢查確認無缺陷后再進行下一層焊接,避免層間夾渣殘留。對于封頭與盤管連接的轉角位置,要適當調整焊接順序,降低焊接應力,避免因應力集中產生裂紋;控制層間溫度在工藝要求范圍內,避免溫度過高導致材料晶粒粗大,降低接頭韌性。焊接過程中要做好防風防護,低氫型焊條對風敏感度高,無可靠防風措施不得開展作業,防止空氣侵入熔池產生氣孔。
三、焊后處理與質量檢測
焊接完成后,要及時對焊縫表面進行清理,去除飛濺、藥皮等雜物,進行外觀檢查,確認無咬邊、焊瘤、凹陷、表面氣孔等可見缺陷。對于存在較大焊接應力的工件,要按照要求進行焊后熱處理,消除焊接應力,避免應力開裂。封頭盤管的拼接焊接接頭需要按照規范要求進行100%無損檢測,根據材質選擇射線檢測或超聲檢測,排查內部隱藏缺陷;對于鋼制封頭的堆焊表面、復合鋼板覆材側拼接接頭,還需要補充磁粉或滲透檢測,確認表面開口缺陷,檢測結果符合標準要求后方可判定合格,不合格部位需要按照要求進行整改,整改后重新檢測直至合格。
總體而言,封頭盤管焊接需要從全流程管控質量,嚴格遵循工藝規范,落實每一個環節的管控要求,才能保障焊接接頭的強度與密封性,產出符合使用要求的合格產品。 </doc_start> 以上是根據你的要求生成的內容,如需修改可繼續提出。


 客服