



在化工、制藥、食品等眾多工業生產領域,反應釜是保障化學反應穩定進行的核心設備,而內盤管作為反應釜的關鍵傳熱結構,直接決定了反應釜的控溫精度與生產效率。相較于傳統夾套式傳熱結構,內盤管憑借沉浸式的設計思路,解決了大容積反應釜傳熱不均勻、升溫降溫速率慢的行業痛點,成為高精度反應生產的首選配置。
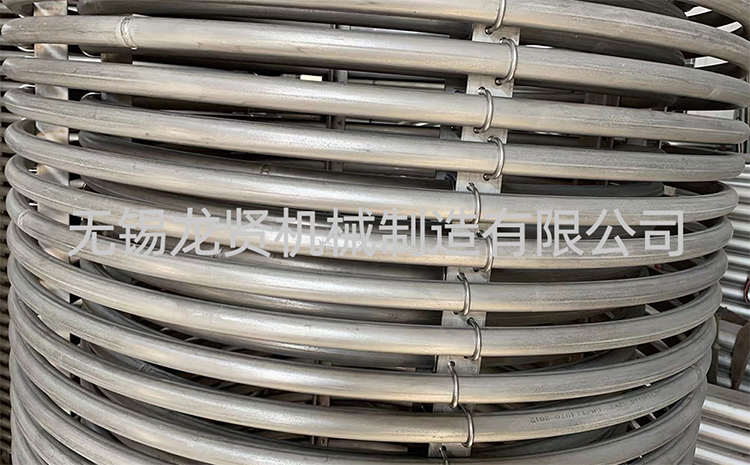
內盤管的核心結構特性
反應釜內盤管的核心優勢源于其獨特的內置式設計。通常采用316L不銹鋼或鈦合金制成管材,根據反應釜容積與工藝需求,盤繞成螺旋狀或蛇形均勻分布在釜體內部,直接浸泡在反應物料中。這種設計徹底打破了外夾套受釜體外壁面積限制的問題,能夠在有限空間內最大化拓展傳熱面積——相較于同容積的夾套式反應釜,內盤管的傳熱面積可提升40%以上,熱量傳遞效率顯著提高。
除了盤管本體,內盤管反應釜還配套定制化攪拌裝置與控溫系統:針對不同粘度的物料,搭配槳式、錨式、螺帶式等不同攪拌結構,在攪拌過程中打破盤管表面的層流邊界層,進一步降低傳熱阻力;通過調節盤管內傳熱介質(水、蒸汽、導熱油等)的流量與溫度,可實現對釜內溫度的精準控制,溫度差可穩定在±1.5℃以內,遠優于行業平均標準。
內盤管結構的技術優勢
相較于傳統傳熱結構,反應釜內盤管的技術優勢十分突出: 首先是高效傳熱,內盤管將傳熱路徑簡化為“載熱體→盤管壁→物料”,相較于夾套式的多層壁面傳遞,熱損失僅為傳統結構的三分之一,升溫降溫速率大幅提升,可滿足聚合反應等對溫變速度要求較高的工藝需求。 其次是控溫精準,均勻分布的盤管搭配定制化攪拌,能夠徹底避免局部過熱或過冷問題,提升反應的選擇性與收率,對于藥品合成等高要求生產場景,可有效保障產品的純度與質量穩定性。 最后是結構緊湊,內盤管將傳熱裝置與反應釜本體集成,不需要額外布置外部換熱設備,占地面積更小,安裝運輸更便捷,也降低了整個反應系統的復雜性與維護成本。
內盤管的行業應用場景
內盤管結構目前已經覆蓋多個高要求工業生產領域:在化工行業,廣泛應用于聚合、酯化、水解等各類化學反應,通過精確控溫提升產品收率、降低生產成本;在制藥行業,滿足藥物合成與中間體反應對溫度精度的嚴苛要求,保障藥品符合生產質量標準;在食品行業,符合食品衛生安全要求,可用于醬料熬制、添加劑合成等工藝,保障產品口感與質量穩定;在新能源領域,也可用于電池正負極材料的合成反應,適配復雜的工況需求。


 客服